


Při konvenčním obrábění pomocí válcových soustruhů se operátoři při řízení hloubky řezu, rychlosti posuvu a rozměrů obrobku do značné míry spoléhají na ruční měření, seřízení ručního kolečka a odečítání analogových číselníků. Každý z těchto kroků představuje potenciální zdroj lidských chyb. Špatné čtení ciferníku o polovinu dílky – rozdíl pouhých 0,02 mm – může způsobit, že se celý obrobek role dostane mimo toleranci, což má za následek nákladné přepracování nebo přímou zmetkovitost. Nahromaděná únava během dlouhých výrobních směn dále snižuje přesnost operátora, protože koncentrace potřebná pro konzistentní čtení a reakci na analogovou zpětnou vazbu se časem snižuje. V odvětvích, jako je výroba papíru, zpracování oceli, tisk a textilní výroba, kde geometrie povrchu role přímo určuje kvalitu finálního produktu, se tyto rozměrové nekonzistence způsobené člověkem promítají do defektů v terénu, stížností zákazníků a značných finančních ztrát.
The flexibilní vysoce výkonný soustruh s digitálním displejem byl navržen speciálně pro řešení těchto zranitelností. Nahrazením analogových číselníků a ručního odhadu digitálními odečty v reálném čase, programovatelným ukládáním parametrů a automatizovaným zpětnovazebním řízením tato třída strojů zásadně mění roli operátora z aktivního vykonavatele měření na procesního supervizora – dramaticky snižuje frekvenci a rozsah lidských chyb, aniž by vyžadovala kapitálové investice do plně automatizovaného CNC obráběcího centra.
Válcový soustruh s digitálním displejem spojuje strukturální robustnost vysoce výkonného válcového soustruhu s integrovaným digitálním odečítacím systémem (DRO) a u modelů s vyšší specifikací programovatelné řídicí rozhraní, které řídí pohyb os, rychlost vřetena a rychlosti posuvu. Termín „flexibilní“ se vztahuje na kapacitu stroje přizpůsobit se širokému rozsahu průměrů, délek a materiálů válců – od malých tiskových válců o průměru 100 mm až po velké papírenské válce přesahující 1 500 mm – v rámci stejné platformy stroje, často díky nastavitelnému polohování koníku, výměnným nástrojovým systémům a variabilním rozsahům otáček vřetena.
"Vysoký výkon" popisuje kombinaci tuhosti vřetena, řezného výkonu, tepelné stability a digitální přesnosti měření, které společně umožňují stroji udržovat úzké rozměrové tolerance při dlouhých souvislých řezných průchodech. Operace válcovacích soustruhů často zahrnují úběr materiálu o délce několika metrů podél kalených ocelových, litinových, pogumovaných nebo kompozitních válcových povrchů – podmínky, které testují jak strukturální integritu stroje, tak konzistenci zpětnovazební smyčky řídicího systému. Vysoce výkonné stroje řeší tyto požadavky prostřednictvím zesílené konstrukce lože, lineárních enkodérů s vysokým rozlišením a teplotně kompenzovaných měřicích systémů.
Digitální odečítací systém je hlavní technologií, jejímž prostřednictvím soustruh s digitálním displejem snižuje lidskou chybu. Lineární snímače – buď optické skleněné měřítko nebo typ magnetického proužku – jsou namontovány podél osy X (příčné saně) a osy Z (vozík) soustruhu. Tyto kodéry detekují skutečnou polohu skluzu s rozlišením typicky v rozsahu od 0,001 mm až do 0,0001 mm u přesných modelů a nepřetržitě přenášejí tato data na zobrazovací panel DRO namontovaný v úrovni očí operátora.
Jedním z nejzákeřnějších zdrojů chyb při provozu analogového soustruhu je paralaxa — zjevný posun polohy ukazatele číselníku, když přímka zraku operátora není dokonale kolmá k čelu číselníku. Studie prostředí přesného obrábění zdokumentovaly chyby paralaxy až 0,03 mm na standardních ručních kolečkách při pohledu z typických pozic ve stoje. Digitální displej zcela eliminuje paralaxu tím, že představuje absolutní číselnou hodnotu, která se čte identicky bez ohledu na úhel pohledu operátora, výšku hlavy nebo vzdálenost od panelu. Tato jediná změna odstraňuje zdroj chyb, který ovlivňuje každé nastavení osy provedené během výrobní směny.
Moderní systémy DRO na flexibilních válcových soustruzích nabízejí absolutní i přírůstkové režimy polohování, přepínatelné stisknutím tlačítka. V absolutním režimu jsou všechny zobrazené souřadnice vztaženy k pevnému výchozímu bodu – obvykle k válcové ploše nebo referenčnímu osazení – stanovenému na začátku operace. V inkrementálním režimu se displej resetuje na nulu v jakékoli operátorem definované poloze a zobrazuje pouze vzdálenost přesunutou z tohoto referenčního bodu. Možnost přepínat mezi těmito režimy bez matematických výpočtů zabraňuje nahromaděným aritmetickým chybám, ke kterým dochází, když obsluha ručně sleduje více sekvenčních přírůstkových pohybů na analogových strojích, kde se jediná chyba sčítání šíří všemi následujícími kroky polohování.
Kromě zobrazování polohy v reálném čase obsahují vysoce specifické válcové soustruhy s flexibilním digitálním displejem systémy paměti parametrů, které umožňují ukládat, vyvolávat a provádět kompletní programy obrábění – včetně cílových průměrů na více pozicích podél délky válce, rychlosti posuvu, rychlosti vřetena a hloubky dokončovacího průchodu – a to jakýmkoli operátorem bez spoléhání na individuální úroveň dovedností nebo zkušeností.
Tato schopnost řeší jeden z nejtrvalejších problémů konzistence kvality při obrábění válců: rozdíly mezi operátory. Když zkušený operátor nastaví průchod broušení válců na základě pocitu, zvyku a osobních pravidel vyvíjených v průběhu let, replikace tohoto nastavení s méně zkušeným kolegou přináší značnou variabilitu. S digitálním ukládáním parametrů se osvědčené parametry prvního operátora stanou ověřeným programem, který si každý další operátor může vyvolat a spustit s identickým nastavením bez ohledu na úroveň svých individuálních zkušeností. Výsledkem je, že kvalita dílu se stává funkcí programu spíše než osoby – zásadní posun ve filozofii zajišťování kvality.
Mnoho digitálních zobrazovacích válcových soustruhů implementuje cílovou hodnotu se zvukovou nebo vizuální funkcí varování. Operátor zadá konečný cílový rozměr pro daný řez a systém DRO monitoruje aktuální odečet polohy vůči tomuto cíli. Jakmile se nástroj přiblíží v naprogramované blízkosti – například 0,05 mm od konečného průměru – systém aktivuje varovný indikátor, který upozorní obsluhu, aby zpomalila rychlost posuvu a připravila se na zastavení. Tím se zabrání běžné chybě přestřelení cílového průměru při nepozorném nebo únavném ručním podávání, které na válcovém soustruhu nelze opravit bez přemontování a opětovného řezání z většího průměru.
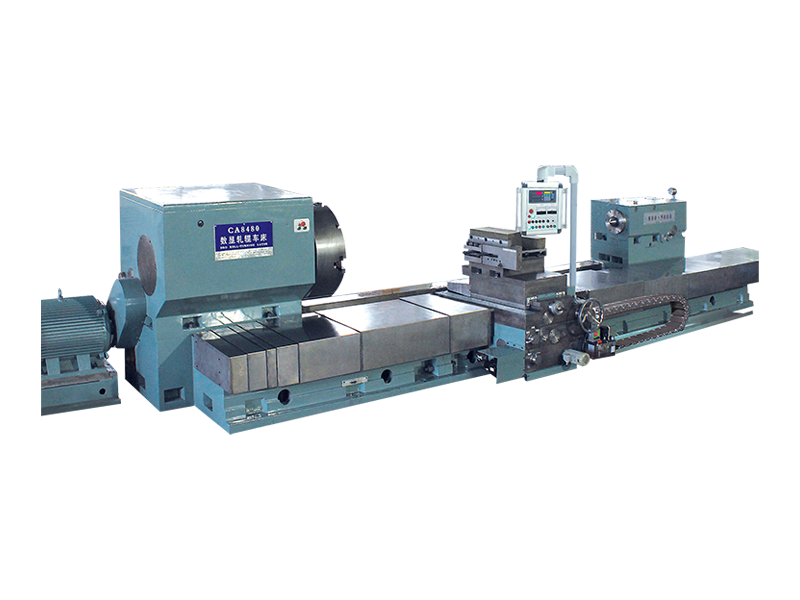
Válcové soustruhy s digitálním displejem jsou k dispozici v několika konfiguracích s postupně vyšší úrovní automatizace a schopností omezovat chyby. Níže uvedená tabulka porovnává klíčové funkce ve standardních, vylepšených a vysoce výkonných konfiguracích, aby pomohla kupujícím určit správnou úroveň specifikace pro jejich výrobní požadavky.
| Funkce | Standardní DRO | Vylepšené DRO | Vysoký výkon |
| Rozlišení displeje | 0,001 mm | 0,001 mm | 0,0001 mm |
| Ukládání parametrů | žádný | Až 50 programů | Neomezené (USB/síť) |
| Funkce upozornění na cíl | ne | Zvukové upozornění | Zvukové zastavení automatického podávání |
| Typ kodéru | Magnetický proužek | Optická skleněná stupnice | Optická tepelná kompenzace |
| Řízení otáček vřetena | Manuální převodovka | Pohon s proměnnou frekvencí | Servořízené pomocí CSS |
| Výstup dat | žádný | USB export | Síť/MES v reálném čase |
Vysoce výkonné válcové soustruhy s digitálním displejem vybavené servořízenými pohony vřetena mohou implementovat konstantní povrchovou rychlost (CSS) – funkci, která automaticky upravuje otáčky vřetena, když se řezný nástroj pohybuje radiálně dovnitř nebo ven během čelních operací, aby byla zachována konzistentní řezná rychlost na hrotu nástroje bez ohledu na okamžitý průměr obrobku. Na válcovém soustruhu, kde operátor ručně volí pevné otáčky vřetena, se skutečná řezná rychlost na hrotu nástroje mění s měnícím se průměrem, což způsobuje nekonzistentní tvorbu třísky, kolísání povrchové úpravy a nepředvídatelné opotřebení nástroje. Tyto variace vyžadují, aby operátor prováděl průběžné kompenzační úsudky – kognitivně náročný úkol, který přináší další lidské chyby, zejména při dlouhých profilech válců s více průměry.
Ovládání CSS zcela odstraňuje tuto kognitivní zátěž automatizací odezvy rychlosti vřetena. Operátor jednoduše zadá cílovou povrchovou rychlost v metrech za minutu pro řezaný materiál obrobku a řídicí systém transparentně zpracuje všechna nastavení otáček. Výsledkem je konzistentní povrchová úprava v celém profilu válce, předvídatelná a opakovatelná životnost nástroje a úplná eliminace chyb obsluhy souvisejících s nastavením rychlosti povrchu.
Kromě technických specifikací je praktický každodenní pracovní postup obsluhy flexibilního vysoce výkonného soustruhu s digitálním displejem strukturován tak, aby minimalizoval kognitivní zátěž kladenou na operátora během opakujících se výrobních cyklů. Snížení chyb je dosaženo nejen lepším měřicím hardwarem, ale také inteligentním designem rozhraní, které operátory provede každým krokem procesu.
Výrobci, kteří přešli z konvenčních analogových válcovacích soustruhů na flexibilní vysoce výkonné digitální zobrazovací stroje, trvale hlásí měřitelné snížení míry zmetků rozměrů. Typická zdokumentovaná vylepšení zahrnují snížení vyřazení průměru mimo toleranci o 60 až 80 procent ve srovnání se základními liniemi před konverzí, snížení neshod v povrchové úpravě o 40 až 60 procent, které lze připsat kontrole CSS a konzistentnímu řízení rychlosti posuvu, a snížení chyb u prvního kusu souvisejících s nastavením o více než 70 procent prostřednictvím řízených sekvencí nastavení a uložených programů.
Tato vylepšení se přímo promítají do nižších nákladů na zmetkovitost materiálu, kratší pracovní doby, kratší dodací lhůty a lepší skóre spokojenosti zákazníků – to vše z investice do stroje, která obvykle stojí zlomek ekvivalentu plně CNC soustružnického centra. Pro operace obrábění válců, kde se průměry obrobků, délky a materiály často mění, poskytuje flexibilita platformy soustruhu s digitálním displejem – rychle přeprogramovatelné pro každou novou specifikaci role bez zdlouhavé úpravy CNC programu – další výhody produktivity, které dále posilují návratnost investice při přechodu z tradičního analogového zařízení.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincie Jiangsu.
Tovární scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všechna práva vyhrazena.


