


A CNC stroj na zpracování válců automatizuje ohýbání, tvarování a tvarování plechů a svitků s vysokou přesností, ale přesnost samotná nezaručuje efektivní provoz s nízkým odpadem. Odpad při zpracování válců může pocházet ze šrotu materiálu, prostojů strojů, energetické neefektivity a lidských chyb, což vše zvyšuje náklady a snižuje výrobní kapacitu. Tento článek nastiňuje praktické a použitelné strategie pro minimalizaci odpadu v každé fázi výrobního procesu při použití CNC stroje na zpracování válců.
Než bude možné snížit množství odpadu, pomůže zjistit, kde obvykle vzniká. Při operacích zpracování CNC válců odpad obecně spadá do několika opakujících se kategorií, z nichž každá vyžaduje jiný přístup k efektivnímu řešení.
Materiálový odpad je často největším a nejnákladnějším zdrojem neefektivity při zpracování válců. Protože CNC válcové stroje fungují na základě naprogramovaných instrukcí, přesnost tohoto naprogramování má přímý dopad na množství použité suroviny oproti množství odpadu.
Použití softwaru skládání k plánování toho, jak jsou díly uspořádány na plechu nebo svitku před zpracováním, výrazně snižuje odpad odřezků. Díky digitální simulaci rozvržení před zahájením výroby mohou operátoři identifikovat materiálově nejefektivnější uspořádání, spíše než se spoléhat na ruční odhad, který často zanechává zbytečné mezery mezi součástmi.
Dokonce i dobře naplánované programy budou produkovat odpad, pokud samotný stroj není správně zkalibrován. Vyrovnání válců, nastavení tlaku a rychlosti posuvu je třeba pravidelně kontrolovat, protože i malé odchylky mohou způsobit ohnutí nebo nesprávné oříznutí materiálu, což má za následek vyřazení dílů, které nelze znovu použít.
Ztráta času kvůli prostojům stroje a zdlouhavým nastavovacím procedurám se přímo promítá do plýtvání výrobní kapacitou. Snížení těchto zpoždění vyžaduje jak procedurální změny, tak postupy preventivní údržby.
Vytváření standardizovaných kontrolních seznamů nastavení pro běžné typy úloh zkracuje čas, který operátoři stráví úpravou nastavení mezi běhy. Ukládání osvědčených parametrů programu pro opakující se díly také eliminuje potřebu přeprogramování od začátku pokaždé, když se známá úloha vrátí do plánu.
Neplánované poruchy jsou jednou z nejrušivějších forem plýtvání, protože zcela zastaví výrobu a často vedou k tomu, že ve stroji zůstanou neúplné nebo poškozené díly. Plán preventivní údržby, který se zabývá mazáním, opotřebením válců a kontrolami řídicího systému před výskytem problémů, pomáhá těmto nákladným přerušením zabránit.
| Úkol údržby | Doporučená frekvence | Zabránění odpadu |
| Kontrola vyrovnání válečků | Týdenní | Odpad materiálu z deformace |
| Mazání pohyblivých částí | Týdenní | Neplánované odstávky |
| Kalibrace řídicího systému | Měsíční | Nepřesnosti v programování |
| Kontrola opotřebení nástrojů | Měsíční | Předčasné selhání nástroje |
Energetické plýtvání je často přehlíženo, protože neprodukuje viditelný odpad, ale přesto zbytečně zvyšuje náklady na výrobu. CNC stroje na zpracování válců spotřebovávají energii i během období nečinnosti a neefektivní provozní nastavení může zvýšit spotřebu energie bez zlepšení kvality výstupu.
Seskupování podobných úloh snižuje počet, kolikrát je potřeba stroj zapnout, zchladit nebo přepínat mezi výrazně odlišnými nastaveními. Dávkové zpracování podobné tloušťky materiálu nebo geometrie součástí v sekvenci minimalizuje energii vynaloženou na opakované úpravy.
Provoz stroje zbytečně vysokými rychlostmi nebo tlaky pro daný materiál nezlepšuje výkon a často zvyšuje spotřebu energie a zároveň zrychluje opotřebení nástroje. Přesné přizpůsobení nastavení specifikacím materiálu namísto výchozího nastavení maximální kapacity šetří energii bez obětování kvality.
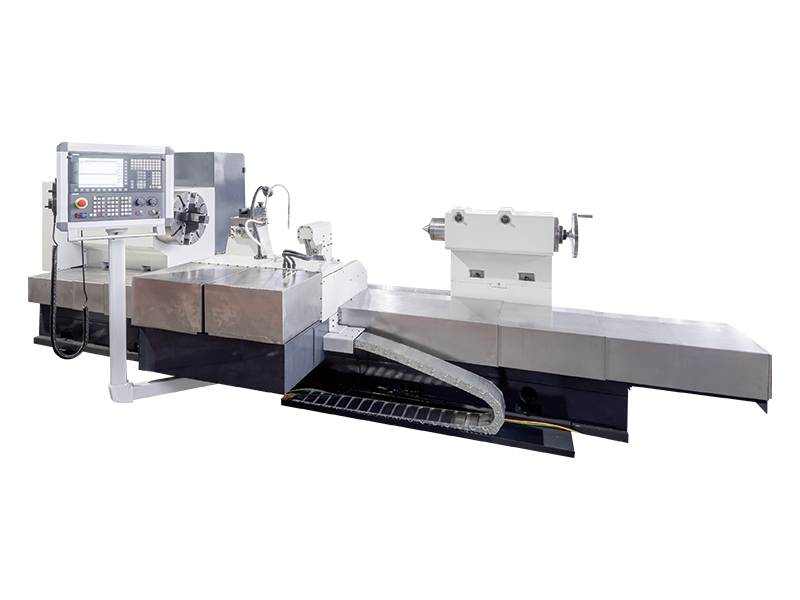
Válečky a nástroje představují významnou investici a předčasné opotřebení způsobené nesprávnými provozními parametry je formou odpadu, který se časem skládá. Výběr správného přítlaku válce, rychlosti a rychlosti posuvu pro každý typ materiálu prodlužuje životnost nástroje a snižuje frekvenci nákladných výměn. Operátoři by se také měli vyvarovat zpracování materiálů mimo rozsah jmenovité tloušťky nebo tvrdosti nástroje, protože tak urychluje opotřebení výrazně nad rámec běžných očekávání.
Ruční opravy a přepracování zabírají pracovní hodiny, které by jinak mohly být vynaloženy na produktivní úkoly. Dvě doplňkové strategie pomáhají snížit tuto formu plýtvání: zvýšení automatizace tam, kde je to vhodné, a zajištění toho, aby byli operátoři řádně vyškoleni, aby včas zachytili problémy.
Snížení plýtvání při CNC zpracování válců není jednorázová oprava, ale neustálý proces měření a zdokonalování. Sledování klíčových metrik, jako je zmetkovitost, doba provozuschopnosti stroje a spotřeba energie na vyrobenou jednotku, poskytuje jasný základ, podle kterého lze měřit zlepšení. Pravidelné prověřování těchto údajů s operátory a pracovníky údržby pomáhá identifikovat nové příležitosti pro snížení odpadu, které nemusí být viditelné z jediné kontroly nebo auditu.
Společným řešením spotřeby materiálu, doby provozuschopnosti stroje, spotřeby energie, životnosti nástrojů a efektivity práce mohou výrobci smysluplně snížit množství odpadu v celém pracovním postupu zpracování válců. Tato vylepšení nejen snižují výrobní náklady, ale také přispívají ke konzistentnější kvalitě produktů a celkově udržitelnějšímu výrobnímu provozu.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincie Jiangsu.
Tovární scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všechna práva vyhrazena.


