


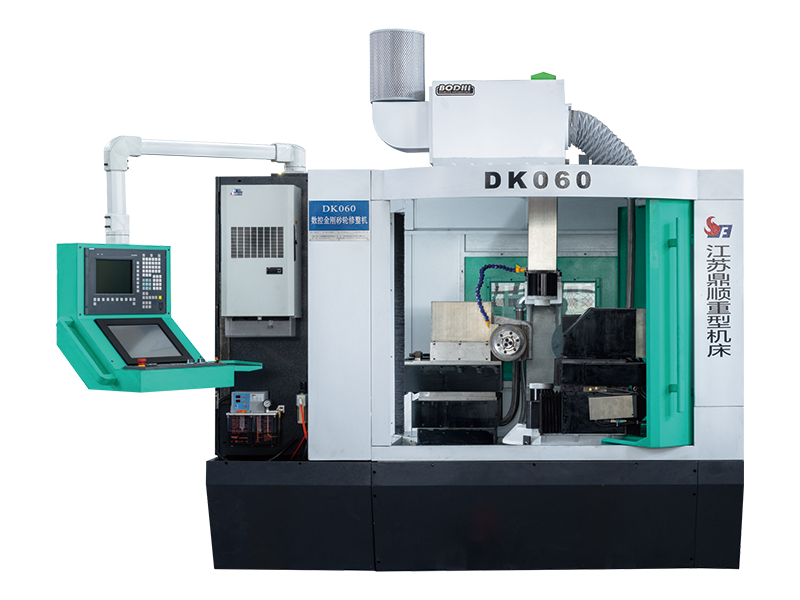
A bruska na orovnávání diamantových kotoučů je nástroj nebo stroj používaný k obnovení řezného výkonu a geometrické přesnosti brusných kotoučů. V průběhu času se brusné kotouče zatěžují materiálem obrobku, ztrácejí ostré řezné hrany a vytvářejí nerovné profily. Orovnávání odstraňuje opotřebovanou vnější vrstvu kotouče, odhaluje čerstvá brusná zrna a koriguje tvar kotouče. Diamant se používá jako orovnávací materiál, protože je nejtvrdší známou látkou a dokáže účinně proříznout brusná zrna kotouče – ať už se jedná o zrna oxidu hlinitého, karbidu křemíku nebo kubického nitridu boru (CBN).
Obvazový proces slouží ke dvěma odlišným účelům: orovnání a orovnání. Truing obnovuje geometrický tvar kotouče – dělá jej dokonale kulatým a zajišťuje, že profil čela je správný pro zamýšlenou operaci broušení. Orovnávání otevírá strukturu povrchu kotouče a vytváří poréznost a ostrost potřebnou pro efektivní řezání. Obě funkce jsou často prováděny současně s diamantovou orovnávací bruskou, v závislosti na typu nástroje a použité konfiguraci stroje.
Diamantové orovnávací nástroje a brusky se dodávají v několika různých konfiguracích, z nichž každá je vhodná pro konkrétní typy kotoučů, nastavení stroje a výrobní požadavky. Pochopení rozdílů mezi nimi je prvním krokem k výběru správného řešení pro vaši operaci broušení.
Jednobodový diamantový orovnávač je nejtradičnějším a nejrozšířenějším typem. Skládá se z jediného přírodního nebo syntetického diamantu upevněného na špičce ocelové stopky. Operátor přejíždí orovnávačem přes čelo rotujícího brusného kotouče s řízenou rychlostí posuvu a hloubkou. Jednobodové orovnávače jsou vysoce účinné pro rovnání a orovnávání kotoučů s rovným čelem používaných při plošném, válcovém a bezhrotém broušení. Jejich hlavní výhodou je jednoduchost: jsou levné, snadno se používají a lze je přeostřit mírným otočením stopky, aby se odhalila nová diamantová plocha. Při orovnávání tvrdších kotoučů, jako jsou CBN nebo diamantové brusné kotouče, se však poměrně rychle opotřebovávají.
Vícebodové diamantové orovnávače obsahují více malých diamantových částic rozmístěných po ploše hrotu, spíše než jeden velký kámen. To rozděluje orovnávací zatížení na několik kontaktních bodů, což má za následek delší životnost nástroje a konzistentnější povrchovou úpravu orovnávaného kotouče. Jsou zvláště vhodné pro vysoce produkční prostředí, kde je frekvence orovnávání vysoká a konzistentní topografie kol je rozhodující. Vícebodové orovnávače vytvářejí mírně odlišnou povrchovou strukturu ve srovnání s jednobodovými nástroji – obvykle jemnější, rovnoměrnější řezný povrch – což může být výhodné při broušení součástí, které vyžadují nízkou drsnost povrchu.
Rotační diamantové orovnávače, známé také jako diamantové orovnávací válce nebo rotační orovnávací kotouče, používají k úpravě brusného kotouče rotující kotouč nebo válec impregnovaný diamantovými částicemi. Orovnávací válec je poháněn buď samostatným motorem nebo kontaktem se samotným brusným kotoučem (konfigurace nazývaná drcení). Rotační orovnávače jsou vysoce účinné a schopné reprodukovat složité profily na čele brusného kotouče s vynikající opakovatelností. Jsou preferovanou volbou v CNC bruskách, kde jsou naprogramovány automatické orovnávací cykly a přesnost profilu je prvořadá. Kompromisem je cena: rotační diamantové orovnávače jsou výrazně dražší než stacionární typy, i když nabízejí mnohem nižší cenu za šaty při dlouhých výrobních sériích.
Diamantové orovnávací bloky a tyčinky se používají především pro orovnávání superabrazivních kotoučů – konkrétně CBN a diamantových brusných kotoučů – kde jsou běžné orovnávací nástroje neúčinné. Tyto nástroje se skládají z lepeného bloku měkčího abrazivního materiálu, jako je bílý oxid hlinitý nebo karbid křemíku, zalitý jemnými diamantovými částicemi. Když jsou přitlačeny k rotujícímu superabrazivnímu kotouči, selektivně odstraňují pojivový materiál mezi brusnými zrny, otevírají strukturu kotouče a zlepšují účinnost řezání. Běžně se používají při broušení nástrojů a fréz, přesném broušení ploch a všech aplikacích, kde je třeba obnovit výkon superabrazivního kotouče, aniž by se výrazně změnila geometrie kotouče.
Diamantové orovnávače čepelového typu a tvaru jsou specializované nástroje určené k orovnávání brusných kotoučů do specifického vlastního profilu. Spíše než orovnávání plochého nebo jednoduchého rádiusového čela jsou tyto nástroje tvarovány tak, aby odpovídaly převrácené straně požadovaného profilu kola a procházejí napříč čela kola, aby přesně reprodukovaly tento tvar. Jsou široce používány při broušení ozubených kol, závitů a výrobě součástí se složitými profily průřezu. Diamantové segmenty nebo kotouče jsou uspořádány tak, aby odpovídaly požadovanému tvaru, a opotřebení musí být pečlivě sledováno, protože jakékoli zhoršení profilu orovnávače se přímo přenese na obrobek.
| Typ | Nejlepší pro | Schopnost profilu | Relativní náklady |
| Jednobodový | Univerzální, rovná kola | Jednoduché ploché/úhlové | Nízká |
| Vícebodový | Vysoká produkce, konzistentní povrchová úprava | Plochý/střední poloměr | Nízká–Medium |
| Rotační role | CNC broušení, složité profily | Složité formy | Vysoká |
| Blokovat/přilepit | Superabrazivní kotouče (CBN/diamant) | Pouze otevírání | Nízká–Medium |
| Forma/čepel | Broušení závitů, ozubení a profilů | Vlastní profily | Střední–Vysoká |
I když je vybrán správný typ orovnávače, výsledky orovnávání silně závisí na tom, jak je proces prováděn. Malé chyby v nastavení nebo technice mohou způsobit kotouč, který špatně řeže, generuje nadměrné teplo nebo zanechává špatnou povrchovou úpravu obrobků. Následující praktické tipy pokrývají nejdůležitější parametry a návyky, které oddělují průměrné výsledky oblékání od vynikajících.
Jednobodové diamantové orovnávače musí být namontovány pod mírným úhlem – obvykle 10 až 15 stupňů od vertikály, nakloněny ve směru otáčení kola. Tento úhel zajišťuje čistý kontakt diamantového hrotu s kotoučem a zabraňuje vtažení orovnávače do čela kotouče, což by způsobilo odštípnutí a předčasné opotřebení. Diamant by měl být také umístěn mírně pod osou kotouče, nikoli nad ní, aby byla zachována stabilní činnost řezání. Rotační orovnávače mají své vlastní požadavky na rychlostní poměr specifikované výrobcem a nedodržení těchto poměrů bude mít za následek buď příliš otevřený nebo příliš prosklený povrch kola.
Rychlost posuvu orovnávače přes čelo kola přímo řídí výslednou topografii povrchu. Pomalá rychlost posuvu vytváří jemný, hladký povrch kotouče vhodný pro dokončovací broušení, zatímco vyšší rychlost posuvu vytváří hrubší, otevřenější strukturu ideální pro agresivní úběr materiálu. Podobně by hloubka řezu na jeden orovnávací průchod měla být udržována malá – obvykle mezi 0,01 mm a 0,03 mm na průchod – aby se zabránilo přetížení diamantu a generování nadměrného tepla. Několik lehkých průchodů je téměř vždy lepší, než se pokoušet těžce obléknout při jednom průchodu.
Orovnávání vytváří značné teplo v kontaktní zóně mezi diamantem a kotoučem. Bez chladicí kapaliny může toto teplo prasknout diamantový hrot, poškodit spojení kotouče a způsobit tepelné namáhání, které vede k předčasnému zlomení kotouče. Vždy aplikujte vydatný proud brusné chladicí kapaliny – ve vodě rozpustné kapaliny nebo chladicí kapaliny na bázi oleje v závislosti na procesu – nasměrovaný přesně na kontaktní bod orovnávání. Zaplavovací chladicí kapalina aplikovaná ze strany je často nedostatečná; specializovaná tryska chladicí kapaliny umístěná tak, aby zasáhla přesný bod kontaktu, poskytuje mnohem lepší tepelnou ochranu a proplachování třísek.
Diamantové orovnávače se časem opotřebovávají a opotřebované orovnávače vytváří nekonzistentní výsledky. U jednobodových nástrojů pravidelně kontrolujte diamantový hrot se zvětšením a otočte stopku o 30 až 45 stupňů, jakmile se objeví plochá opotřebovaná ploška. To odhaluje svěží ostří a obnovuje ovazovací výkon. U vícebodových a rotačních orovnávačů sledujte celkový počet provedených orovnávání a porovnejte kvalitu povrchu kola se známými dobrými výsledky. Když orovnávání začíná vyžadovat více průchodů k dosažení přijatelné ostrosti, je čas vyměnit nebo upravit nástroj.
Mnoho operátorů se obléká pouze tehdy, když si všimnou zjevných problémů – spálenin, špatné povrchové úpravy nebo rozměrového posunu. Při přesném broušení je tento reaktivní přístup příliš pozdě. Stanovení proaktivního orovnávacího plánu na základě počtu namletých dílů nebo objemu odebraného materiálu udržuje kolo v optimálním stavu a zabraňuje postupné degradaci kvality. Pro kritické aplikace, jako jsou ložiskové kroužky nebo letecké součásti, je orovnávání po každé dávce nebo v pevných intervalech odebírání materiálu standardní praxí.
Pochopení toho, co nedělat, je stejně cenné jako znalost osvědčených postupů. Následující chyby jsou často pozorovány v dílnách a vedou ke špatným výsledkům orovnávání, zkrácení životnosti nástroje a poškození brusných kotoučů:
Vyhnutím se těmto nástrahám a uplatněním praktických pokynů popsaných výše mohou operátoři výrazně prodloužit životnost brusného kotouče i životnost diamantového orovnávače a zároveň trvale vyrábět obrobky, které splňují přísné požadavky na rozměr a kvalitu povrchu.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincie Jiangsu.
Tovární scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všechna práva vyhrazena.


