


Odstavení válcovny z důvodu prasklého válce stojí více než jen prostoje. Když byl tento válec naplánován na renovaci, ale plán údržby zaostával, řetězová reakce ovlivní operace odlévání, válcování a dokončovací operace. Většina válcoven nemá nedostatek práce na údržbě, ale často jim chybí jasný program údržby válců, který by sladil možnosti zařízení s prioritami výroby. Formální program změní otázku z „která role selže jako další“ na „která role dostane službu před selháním a které stroje tuto službu spolehlivě provedou“.
Praktický program údržby rolí není stěnou postupů. Je to rozhodovací rámec, který ocelárně pomáhá chránit své nejhodnotnější role, naplánovat správný servis ve správný čas a vybrat obráběcí stroje, které skutečně dokážou vrátit roli zamýšlené tolerance a stavu povrchu.
Neočekávané poruchy válců jsou často příznakem neformálního přístupu údržby. Pokud jsou válce vyměněny pouze tehdy, když se objeví prasklina nebo je zjištěna povrchová vada, mlýn absorbuje celý dopad na výrobu, kvalitu produktu a náklady na zásoby. Alternativou je naplánovat opotřebení válců, systematicky je sledovat a poskytnout vybavení potřebné k tomu, aby se tomu zabránilo dříve, než naruší plán válcování.
Role není spotřební materiál ve stejném smyslu jako řezná vložka nebo ložisko. Jedná se o těžký, vysoce hodnotný komponent, jehož životnost závisí na několika vzájemně se ovlivňujících faktorech: valivé zatížení, rychlost, teplota, materiálové složení a kvalita sanačních prací. Realistické plánování údržby začíná sledováním těchto proměnných pro každou kritickou roli na lince. Bez záznamu historie válců je každé rozhodnutí o údržbě přibližné a důsledky tohoto přiblížení mohou dosáhnout výkonu celé válcovny.
Jeden příklad: u pracovního válce, který není pečlivě sledován, se může vyvinout povrchová vada, která je stále dostatečně malá na to, aby se dala opravit lehkým broušením. Pokud je zachycen pozdě, stejný válec vyžaduje mnohem více úběru materiálu, což zkracuje jeho použitelný průměr, snižuje počet zbývajících cyklů obnovy a v konečném důsledku vyžaduje výměnu dříve. Správně spuštěný program údržby rolí mění tento vzorec nastavením intervalů kontrol na základě skutečných provozních údajů, spíše než vágního plánu, který lze příliš snadno odsunout stranou.
Přechod z chování při běhu po poruchu na plánovanou údržbu dává válcovně předvídatelný pohled na dostupnost rolí. V prostředí těžké oceli má každá neočekávaná výměna role náklady, které přesahují rámec údržby. Odstávka může také přerušit tandemovou linku, zpozdit plán lití nebo vyžadovat dodatečné ohřívání bram. Díky plánovanému programu se tyto události stávají součástí provozního kalendáře mlýna namísto mimořádných událostí, které každý týden spotřebovávají čas řízení.
Zvukový program není zkopírován z jiného zařízení. Bere v úvahu počet válců, specifické vzorce opotřebení válcovací stolice, dostupnou kapacitu obrábění a komerční omezení válcovaného produktu. Základní struktura obecně zahrnuje čtyři prvky: inventář a klasifikaci rolí, výběr strategie údržby, kontrolu a monitorování stavu a provádění pomocí vyhrazeného zařízení.
Prvním krokem je vědět, které hody nesou nejvyšší riziko. Role může být kritická, protože přímo ovlivňuje kvalitu pásu, nebo protože je to nejdražší položka ve své skupině, nebo protože její získání vyžaduje dlouhou dobu přípravy. Začněte s klasifikační tabulkou založenou na hodnotě a obtížnosti výměny. Tato jednoduchá matice umožňuje soustředit zdroje tam, kde by selhání způsobilo největší ztráty.
| Klasifikace | Závažnost opotřebení | Náklady na výměnu | Doporučený přístup údržby |
|---|---|---|---|
| Kritická role | Vysoká a častá | Vysoká | Kontrolujte v pevně stanovených intervalech; okamžitě renovovat, když se blíží meze tolerance |
| Standardní pracovní role | Umírněné a předvídatelné | Mírný | Preventivní renovace na základě vyrobené tonáže |
| Záložní role | Nízký, ale dlouhý cyklus | Velmi vysoká | Monitorování na základě stavu s plánovaným dlouhodobým servisem |
| Náhradní role | Variabilní | Nízká | Otočte do provozu během renovace primární role |
Ne všechny role by měly být udržovány stejným způsobem. V terminologii údržby existuje několik širokých strategií:
V mnoha závodech nejlépe funguje stupňovitý systém. Záložní válce s vysokou hodnotou lze monitorovat přístupem založeným na stavu, pracovní válce se silnou historií opotřebení mohou sledovat preventivní intervaly a válce s nízkou hodnotou, které mají malý vliv na konečný produkt, lze opravovat na reaktivní bázi. Nejde o to zvolit nejpokročilejší strategii pro každý hod, ale trávit hodiny údržby tam, kde mají největší efekt.
Jednou z nejpraktičtějších částí programu údržby role je definování limitů, které spouštějí servis. Například, pokud má pracovní válec toleranci průměru 0,05 mm a limit drsnosti povrchu Ra 0,4 μm, musí být tato čísla zapsána a přizpůsobena měřicím možnostem dílny. Totéž platí pro přímost a soustřednost. Měly by být zvoleny takové tolerance, které vlastní válcová bruska nebo soustruh může trvale dosahovat, nikoli hodnoty, které jsou technicky žádoucí, ale provozně nedostupné.
Stanovení jasných hodnot přijatelnosti zabraňuje společnému sporu mezi výrobními a údržbářskými týmy: touha po delší době provozu role versus potřeba udržovat stabilní kvalitu povrchu. Když jsou čísla definována v programu, vyjednávání nahrazuje rutinní praxe.
Plán údržby je pouze tak účinný, jak efektivní je vybavení použité k jeho provedení. Když je role odstraněna z linky, musí být otočena, broušena nebo regenerována do stavu, který se blíží novému hodu. Pro ocelárnu to často znamená obrábění velkých, tvrdých nebo složitých dílů s velmi úzkými tolerancemi. Používané zařízení může být jednoduché jako běžný soustruh ovládaný zručným řemeslníkem nebo integrované jako CNC systém, který udržuje průměr a povrchovou úpravu v přesně kontrolovaných mezích. Volba ovlivňuje jak konzistenci obnovených válců, tak čas potřebný pro každý cyklus obnovy.
Hrubé a dokončovací soustružení válců je ústředním bodem procesu renovace. Specializovaný CNC válcový soustruh dokáže odstranit poškozenou vrstvu s předvídatelnou rozměrovou přesností a zároveň koriguje profil válce a zlepšuje povrchovou úpravu. U fréz, které manipulují s těžkými a velkými válci, musí mít samotný soustruh odpovídající tuhost, výkon vřetena a upínací kapacitu. Při zvažování stroje dbejte nejen na jeho maximální výkyv a osovou vzdálenost, ale také na jeho schopnost zachovat přesnost při přerušovaném řezu a různé hloubce řezu, které jsou běžné při renovaci kovaných nebo litých válců.
 CNC válcovací soustruh pro válcové soustružení a renovaci Tento CNC válcový soustruh je vhodný pro hrubé a dokončovací soustružení válců, odstraňování poškozených vrstev při korekci profilu a zlepšení povrchové úpravy. Je navržen s tuhostí a výkonem vřetena pro manipulaci s těžkými a velkými rolemi a zachování přesnosti při přerušovaném řezání. Zobrazit produkt →
Válcové kroužky, které jsou vystaveny největšímu kontaktnímu namáhání, často vyžadují spíše broušení než pouhé soustružení. Vertikální válcová kroužková bruska může dosáhnout vysoké rozměrové přesnosti a kvality povrchu potřebné k zachování výkonu kroužku. Pomáhá také zkrátit cyklus obnovy tím, že operátorovi poskytuje stabilní platformu, která nenarušuje soustřednost nebo vzor, než se prstenec vrátí do válcovny. Broušení je často poslední fází, která určuje, zda repasovaný kroužek dosáhne požadované drsnosti povrchu a tolerance profilu.
 Vertikální CNC válcová bruska pro přesné broušení Tato vertikální bruska se specializuje na broušení válečkových kroužků z karbidu wolframu používaných při výrobě vysokorychlostního drátu. Nabízí hrubé, polojemné, jemné a nejiskrové broušení vnějšího kruhu a drážky R-pass s vysokou účinností a plně uzavřeným designem pro zlepšení zpracovatelského prostředí. Zobrazit produkt →
Když válečkové kroužky vyžadují odebírání většího objemu materiálu, musí být proces soustružení silný a stabilní. Vysoce výkonný CNC válečkový soustruh, který může pracovat s vysokým točivým momentem při zachování přijatelné úrovně vibrací, může výrazně zkrátit dobu zpracování. Pro dílnu vlastní údržby ocelárny je velkou výhodou možnost přepínat mezi válcem a válečkovým prstencem bez obětování kvality povrchu. Snižuje také potřebu posílat díly do externí dílny, což zvyšuje dobu přípravy a náklady na přepravu každého cyklu údržby.
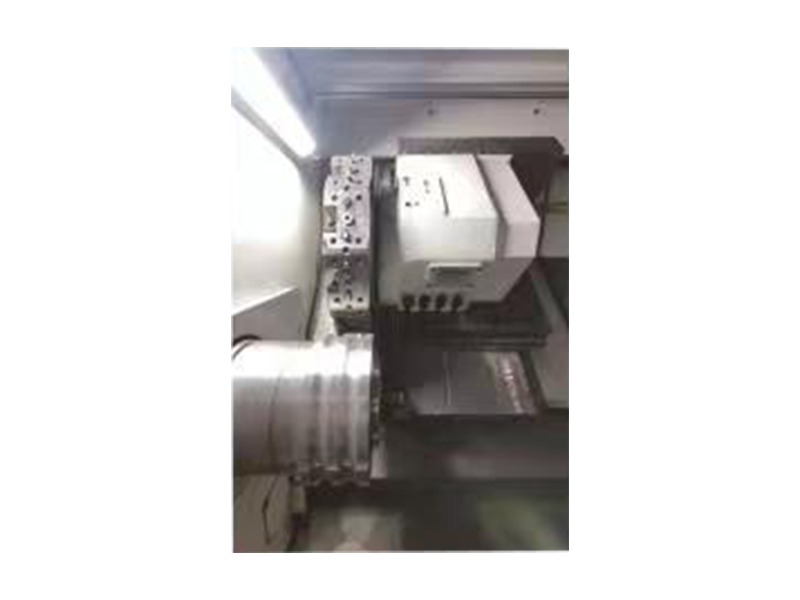 Vysoká-Speed Steel Roller Rings CNC Roller Ring Lathe Tento výkonný CNC válečkový soustruh je stavěn pro soustružení válečkových prstenců vysokým kroutícím momentem, což umožňuje efektivní odebírání větších objemů materiálu při zachování stability a kvality povrchu. Umožňuje vnitropodnikovým dílnám přepínat mezi rolemi a kroužky bez kompromisů v povrchové úpravě. Zobrazit produkt →
Program údržby rolí, který je implementován přes noc bez sledování nebo zpětné vazby, jen zřídka vydrží. Během prvního roku závody obvykle zpřesňují program, jak se hromadí skutečná data. Počáteční rozvrhovací intervaly mohou být upraveny, kontrolní kritéria mohou být zpřísněna a může být přezkoumán seznam zařízení, aby se rozhodlo, zda jeden stroj může pokrýt několik úkolů, nebo zda je pro určitý typ role potřeba samostatná jednotka.
Klíčem je, aby každý krok byl měřitelný: zaznamenejte počet repasovaných válců, měřte dobu mezi cykly renovace a porovnejte četnost neplánovaných poruch před a po zavedení plánu. Tyto metriky poskytují návratnost investic, kterou lze snadno vysvětlit vedení závodu. Pomáhají také továrně rozhodnout se, kdy investovat do dalších strojů, jako je větší CNC válcový soustruh nebo více automatizované brusné centrum.
Když program běží, fréza se přesune z reaktivní polohy do plánované polohy. Servisní dílna již není místem, kam bez varování dorazí nouzové opravy. Místo toho si dílna naplánuje vlastní práci kolem průběžného plánu a populace rolí se stane dalším zdrojem, který lze viditelně a s jistotou spravovat.
Program údržby válců pro ocelárnu není jediný dokument. Jedná se o systém, který propojuje stav válce, pracovní harmonogram válcovny a možnosti zařízení, které renovaci provádí. Nejúčinnější programy jsou sestaveny ze skutečných provozních dat, nikoli z obecných šablon. Začínají jasnou klasifikací kritičnosti rolování, poté aplikují strategii údržby, která odpovídá skutečnému riziku, a nakonec spoléhají na stroje, které dokážou opakovaně dosahovat tolerancí.
Začněte s malou, ale důležitou skupinou rolí a spusťte na nich program po dobu několika měsíců. Použijte výsledky k rozšíření zavedení na zbytek linky. Tento postupný přístup poskytuje týmům údržby dostatek důvěry k pozdější automatizaci procesu a zabraňuje velmi běžné chybě při pokusu o zavedení vysoce formálního systému přes noc v závodě, který vždy fungoval reaktivně.
Výsledkem je závod, kde poruchy válcování již nejsou nouzovou situací, kde jsou cykly obnovy kratší a konzistentnější a kde je strojní zařízení používané pro údržbu vybráno tak, aby poskytovalo přesnost vyžadovanou moderními válcovacími operacemi.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincie Jiangsu.
Tovární scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všechna práva vyhrazena.


