


Když válcovna potřebuje znovu opracovat opotřebený pracovní válec, rozdíl mezi přijatelnou opravou a nákladným vyřazením často spočívá ve stabilitě obráběcího stroje při dlouhém řezu. Pokud stroj postrádá tuhost, vibrace poznamenají povrch válce. Pokud ovládací prvek nemůže držet naprogramovaný průměr konzistentně, musí být role přepracována nebo sešrotována. Pro závod, který zpracovává stovky velkých válců nebo kalených válců ročně, není toto riziko teoretické.
Praktický závěr je jednoduchý: Zakázkové automatizační zařízení pro kovy není generickým robotem přišroubovaným k existující lince . Je to účelová konfigurace stroje, obvykle CNC těžký soustruh, bruska nebo frézovací systém, navržená podle geometrie, materiálu a objemu výroby konkrétního kovového dílu.
V kovoobrábění se automatizace obvykle objevuje uvnitř obráběcího stroje spíše než vedle něj. Řídicí systém drží řeznou dráhu, měnič nástrojů omezuje ruční nastavování a upínání nebo uspořádání s pevnou opěrou je stavěno pro těžké válcové obrobky. Pro výrobce oceli společný rozsah zahrnuje:
Přehled role ovládacích prvků v tomto prostředí viz jak CNC systémy zlepšují přesnost a efektivitu ve válcovnách . Důležitý rozdíl je v tom, že zakázkový kovoobráběcí systém není definován samotnou CNC jednotkou; je definována kombinací ovládání, mechanické struktury, upínání obrobku a nástrojů.
Pouzdro pro zakázkovou automatizaci se posiluje u obrobků, které jsou těžké, velké nebo dodávané ve velkém objemu. Manuální operátor může nastavit roli a provést první řez, ale řízení povrchové úpravy během vícehodinového cyklu je mnohem spolehlivější s CNC systémem. Standardní obráběcí centrum může řezat kov, ale jeho pracovní obálka a orientace vřetena jsou určeny pro obecné díly, nikoli pro záložní roli, která váží několik tun.
Dalším hnacím motorem jsou náklady na špatnou kvalitu. Když role po špatném obrábění ztratí svou specifikovanou geometrii, závod ztratí materiál i strojní čas. Vlastní automatizace snižuje toto riziko tím, že udržuje řezné podmínky pod kontrolovanými, opakovatelnými cykly. Pro manažery závodu to znamená méně zmetků, méně hodin přepracování a předvídatelnější propustnost.
Níže uvedená tabulka porovnává ruční, standardní CNC a zakázková automatizovaná zařízení pro zpracování kovů. Odráží to, co by měl nákupní tým očekávat projednání.
| Schopnost | Ruční provoz | Standardní CNC stroj | Zakázková automatizační zařízení |
|---|---|---|---|
| Nastavení pro těžké role | Dlouhé a závislé na operátorovi | střední; často vyžaduje dodatečné upevnění | Vestavěné odolné upínání obrobku a podpora koníku |
| Opakovatelnost v dlouhých cyklech | Záleží na zručnosti operátora | Dobré, ale omezené tuhostí stroje | Určeno pro velkoprůměrové díly a kontinuální řezání |
| Integrace nástrojů a procesů | Ruční výměna nástrojů | Omezené možnosti automatizace | Automatické výměníky nástrojů a vyhrazené cykly |
| Poprodejní podpora | Generální opravy strojů | Obecná služba | Stavitel obeznámený se zpracováním rolí a prstenů |
To je důvod, proč většina vážných rozhodnutí o nákupu v ocelárnách zahrnuje více než jen porovnávání otáček vřetena. Správný systém si poradí se specifickou řadou obrobků bez neustálého nastavování.
Pro kovy se pod širokým pojmem „zakázková automatizace“ skrývá několik velmi odlišných typů strojů. Kupující by měli rozpoznat stroje podle operace, kterou mají automatizovat.
Válce patří mezi největší obrobky v kovovýrobě. Automatizace jejich soustružení vyžaduje soustruh s dostatečným kroutícím momentem, tuhostí a rozlišením ovládání, aby se odstranil nerovný polotovar a přesto dokončoval na těsný průměr. The Přesný a multifunkční CNC válcový soustruh CK8450 je reprezentativním příkladem vlastní automatizace pro tuto třídu: je dimenzován pro těžké litinové a ocelové válce a má řízení os potřebné pro automatické soustružnické cykly. Automatická výměna nástrojů a programovatelné hrubovací a dokončovací cykly zkracují dobu, kterou válec stráví mezi řezy. Hlubší srovnání provozních rozdílů viz srovnání CNC válečkových soustruhů s tradičními soustruhy .
 Dodavatelé CNC válcového soustruhu CK8450, společnost - Jiangsu Dingshun Heavy Duty Machine T Jiangsu Dingshun je čínský zakázkový CNC válcový soustruh CK8450 Dodavatelé a společnost, zakázkový CNC válcový soustruh CK8450 na prodej, Tento obráběcí stroj je... Zobrazit produkt →
Válcové kroužky jsou často před konečnou úpravou tepelně zpracovány a broušení se stává poslední bránou kvality. Vlastní válcová bruska spojuje pevnou pracovní podporu, programovatelné orovnávání brusných kotoučů a manipulaci s chladicí kapalinou pro opakovatelný povrch. The SK0015 vysoce tuhá inteligentní CNC bruska na válcové kroužky je jedním z příkladů tohoto přístupu, navržený speciálně pro materiály válcových kroužků s vysokou tvrdostí. Naprogramované cykly orovnávání udržují geometrii kola konzistentní, což pomáhá udržet rozměry při dlouhých jízdách.
 SK001-5 Vysoce tuhá inteligentní CNC válcová bruska Dodavatelé, Co Jiangsu Dingshun je dodavatel a společnost pro čínskou zakázkovou SK001-5 vysoce tuhou inteligentní CNC válcovou brusku, vlastní SK001-5... Zobrazit produkt →
Některé kovové výrobky vyžadují spíše tvarované profily než obyčejné válce. Záložní válce se srpkovitými drážkami a strukturovanými vzory potřebují frézku, která dokáže pohybovat nástrojem ve více než jedné ose a zároveň podpírat dlouhé těžké obrobky. The XK8460H vysoce výkonná CNC válcová fréza s půlměsícem drážek je zákaznická automatizace přesně pro tento proces: kombinuje odolnou konstrukci s řízením pro přesné generování geometrie drážky. Stroj je nakonfigurován tak, aby udržoval obrobek stabilní, zatímco dráha frézy sleduje požadovaný profil, čímž se snižuje riziko chyb při indexování.
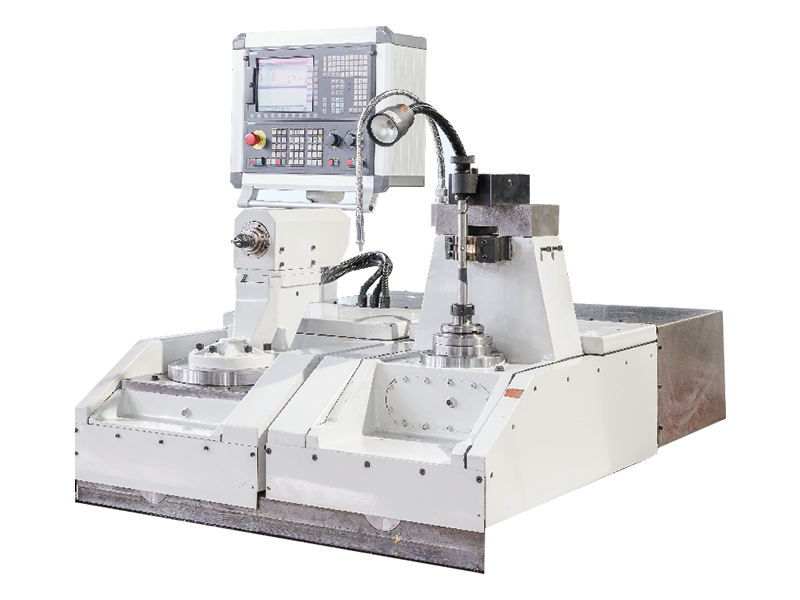 XK8460H Heavy-Duty CNC válcová fréza s půlměsícovou drážkou Dodavatelé, společnost - Jiangsu Dingshun je čínská zakázková XK8460H Heavy-Duty CNC válcová fréza s půlměsícovou drážkou a společnost, zakázková XK8460H Heavy-... Zobrazit produkt →
Jakmile jsou obrobek a operace jasné, je další otázkou, kdo může dodat více než katalogový stroj. Položte si v rané fázi tyto otázky:
Před objednávkou se zeptejte, zda může výrobce ověřit cyklus chodem naprázdno nebo zkušebním kusem. Dobře navržený zakázkový stroj by měl demonstrovat očekávanou řeznou dráhu, logiku upínání a odstraňování třísek. Tento krok často odhalí problémy, které list se specifikacemi neodhalí.
Hodnota specializovaného výrobce strojů se ukazuje v detailech: stavitel, který spolupracoval s výrobci oceli, dokáže předvídat otázky týkající se chladicí kapaliny, odstraňování třísek a tepelné deformace, které by běžnému dodavateli zařízení mohly uniknout. Totéž platí pro uvedení do provozu na místě a technická školení pro operátory , který často určuje, jak rychle zařízení dosáhne stabilní výroby.
Zakázková automatizační zařízení pro kovy by měla být plánována jako systém, nikoli jeden nákup. Stroj je pouze jedna část. Nástroje, CNC programy, design přípravků, náhradní díly a servisní reakce – to vše je součástí výpočtu návratnosti. Rozpočet by měl zahrnovat základ stroje, elektroinstalaci, školení obsluhy, náhradní díly a plán preventivní údržby.
Pro mnoho výrobců kovů není skutečným měřítkem nejrychlejší vřeteno nebo největší výkyv, ale procento dílů, které splňují specifikaci při prvním průchodu. Stroj, který vyrobí konzistentně dobrý díl v předvídatelné době cyklu, bude poskytovat lepší výsledky než stroj s vyšší teoretickou rychlostí a delšími prostoji.
Proto je konečný závěr konzervativní: nespecifikujte vlastní automatizační zařízení pro kovy, dokud nebude obrobek, objem výroby a plán poprodejní podpory jasný. Když jsou tyto tři body pevně dané, může být účelový CNC válcový soustruh, válcová prstencová bruska nebo frézka drážek jedním z nákladově nejefektivnějších kroků, které kovoobráběcí závod provádí.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:č. 99 Tiantong Road, Nantong City, provincie Jiangsu.
Tovární scéna
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Všechna práva vyhrazena.


